


Svařování Corten Steel S355W (evropská norma EN 10025-5) vyžaduje kritické zaměření: výběr spotřebních materiálů, které zajistí, že svarové spoje budou odpovídat odolnosti základního materiálu vůči povětrnostním vlivům a střední pevnosti (mez kluzu větší nebo rovna 355 MPa). Neodpovídající spotřební materiál změní svar ve slabé místo koroze a pevnosti, což podkopává životnost celé konstrukce. Jaké jsou nejkompatibilnější svařovací materiály pro S355W? Základní princip jevyrovnání slitin pro odolnost proti povětrnostním vlivům + přizpůsobení pevnosti pro strukturální integritu. Níže je uveden stručný a praktický průvodce přizpůsobený běžným scénářům svařování.
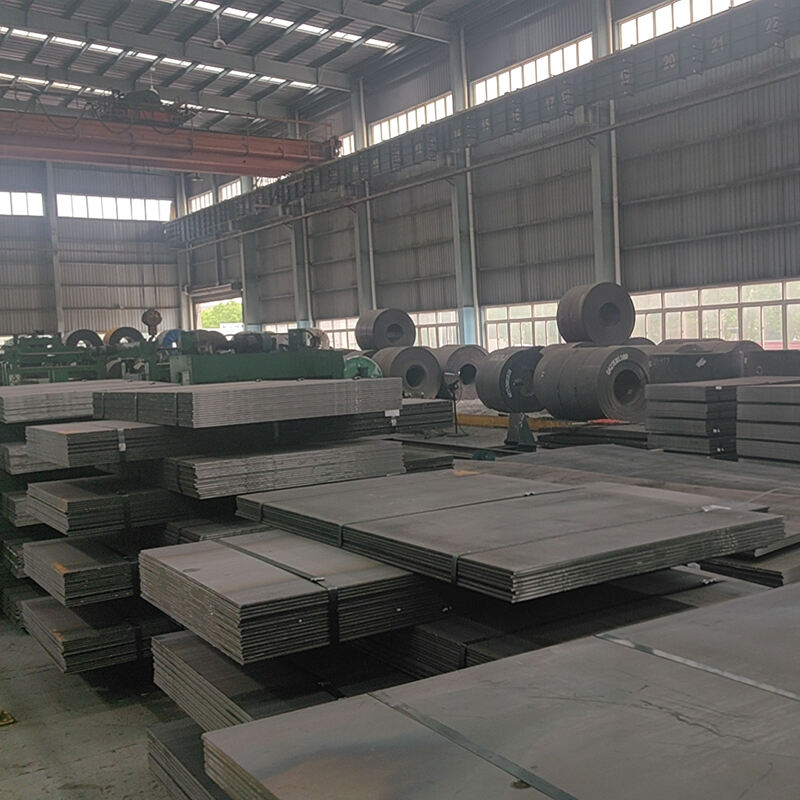
Princip výběru jádra: Spojte slitinu a pevnost
Výkon S355W závisí na odolnosti vůči povětrnostním vlivům Cu, Cr a P a na matrici střední-pevnosti. Ideální přídavné materiály pro svařování musí splňovat dvě klíčová kritéria: ① Obsahovat komplementární Cu a Cr, aby se základním materiálem vytvořila korozi-odolnou vrstvu rzi; ② Poskytněte mez kluzu větší nebo rovnou 355 MPa, aby odpovídala strukturální kapacitě S355W; ③ Udržujte dobrou houževnatost, abyste zabránili křehkému lomu ve svarech.

Metoda svařování a přizpůsobení spotřebního materiálu (praktické scénáře)
Výběr spotřebního materiálu se liší podle metody svařování-zde jsou nejspolehlivější shody pro S355W v průmyslových a architektonických projektech:
1. Svařování MIG/MAG (vysoká účinnost pro velké-projekty)
Doporučený spotřební materiál: ER80S-GNiCu Solid Wire (v souladu s AWS A5.18)
Klíčové výhody: ① Zarovnání slitiny: Obsahuje Ni (0,20-0,40 %), Cu (0,20-0,40 %) a Cr (0,40-0,65 %) – synergizuje s prvky S355W a vytváří jednotnou ochrannou vrstvu rzi; ② Pevnostní přizpůsobení: Mez kluzu větší nebo rovna 415MPa, překračující požadavek S355W na zajištění integrity spoje; ③ Stabilní svařovací proces: Nízký rozstřik a hladká tvorba housenek, vhodné pro tlusté plechy (8-25 mm) v průmyslových rámech a portových konstrukcích.
Praktický tip: Použijte ochranný plyn 80 % Ar + 20 % CO₂ ke zvýšení stability oblouku a snížení poréznosti svaru.
2. SMAW (svařování tyčí, univerzální pro-práci na místě)
Doporučený spotřební materiál: E8018-G krytá elektroda odolná vůči povětrnostním vlivům (v souladu s AWS A5.5)
Klíčové výhody: ① Kompenzace slitiny: Povlak elektrody uvolňuje během svařování Cu a Cr, čímž se kompenzuje ztráta slitiny ve svarové lázni; ② Rovnováha pevnosti a houževnatosti: Mez kluzu větší nebo rovna 415 MPa s dobrou houževnatostí při pokojové-teplotě, vhodné pro-svaření nosných- komponentů na místě (např. mostních podpěr, pomocných konstrukcí plošin na moři); ③ Není potřeba ochranný plyn, ideální pro venkovní nebo vzdálená staveniště.
Praktický tip: Před použitím vysušte elektrodu při 300-350 stupních po dobu 1 hodiny, abyste odstranili vlhkost a zabránili praskání svaru.
3. GTAW (svařování TIG, přesnost pro tenké plechy/ozdobné svary)
Doporučený spotřební materiál: ER80S-GNiCu TIG Filler Wire (v souladu s AWS A5.18)
Klíčové výhody: ① Ultra-nízký obsah nečistot: Zajišťuje vysokou kvalitu svarů a čistý vzhled, ideální pro dekorativní komponenty S355W (např. architektonické fasády, přesná zábradlí); ② Minimální přívod tepla: Zabraňuje hrubnutí zrna v oblasti ovlivněné teplem svaru-, přičemž zachovává tažnost a odolnost proti korozi tenkých plechů S355W (menší nebo rovno 6 mm); ③ Konzistentní složení slitiny s drátem MIG, zajišťující rovnoměrnou tvorbu vrstvy rzi napříč různými svary.
Praktický tip: K ochraně svarové lázně a wolframové elektrody použijte čistý Ar ochranný plyn (99,99 %).
Zásadní „nedělat“ pro odolné svarové spoje
Vyhněte se nízkopevnostním spotřebním materiálům (např. ER70S-G, E7018) navrženým pro ocel řady S235- – jejich mez kluzu (méně než nebo rovna 345 MPa) je pro S355W nedostatečná, což vede k selhání spoje při zatížení.
Nepoužívejte standardní spotřební materiály z uhlíkové oceli (např. ER70S-6, E6013), u kterých chybí Cu a Cr-svary, budou korodovat mnohem rychleji než základní materiál S355W, což způsobí předčasné poškození konstrukce.
Zbytečně se vyhýbejte příliš{0}}odpovídajícím-spotřebním dílům s vysokou pevností (např. ER90S-G)-zvyšují tvrdost sváru a hrozí praskání za studena, zejména u tlustých plechů.
Stručně řečeno, nejkompatibilnější svařovací materiály pro S355W jsou ER80S-GNiCu (MIG/GTAW) a E8018-G (SMAW). Upřednostnění zarovnání slitin pro odolnost vůči povětrnostním vlivům a přizpůsobení pevnosti zajišťuje, že svarové spoje fungují stejně spolehlivě jako základní materiál a splňují dlouhodobé-potřeby trvanlivosti středně-pevnostních konstrukcí odolných vůči povětrnostním vlivům.


